
Reihe Schwerbaumaschinen · Monographie VIII
Fortgeschrittene Ingenieurwissenschaften
Hubzylinder für Radlader:
Beherrschung der Ausbruchskraft und der strukturellen Haltbarkeit
Frontlader arbeiten an der Leistungsgrenze der Hydraulik und wandeln die Motorleistung in enormen Hydraulikdruck um, um verfestigtes Gestein, Erz und Zuschlagstoffe aus dem Erdreich zu lösen. Dieser technische Leitfaden untersucht die mechanische Konstruktion doppeltwirkender, geschweißter Hubzylinder für Radlader. Wir analysieren die Dynamik der Z-Gestänge, die Metallurgie des legierten Stahls 42CrMo, plasmagespritzte Keramikoberflächen und Konstruktionsführungen, die ein Durchbiegen der Kolbenstangen unter extremen exzentrischen Belastungen verhindern.
Keramikbeschichtung
Knickmechanik
Technische Spezifikationsmatrix für Lader-Hubzylinder
Die nachfolgenden technischen Spezifikationen beschreiben die strukturellen, metallurgischen und betrieblichen Anforderungen an doppeltwirkende Hubzylinder mit hoher Kapazität, die in Radladern für Erdbewegungsmaschinen eingesetzt werden.
| Technischer Parameter | Spezifikationsstandard für Schwerlastlader |
|---|---|
| Geräteanwendung | Erdbewegungsmaschinen / Frontlader |
| Bewegungsprofil des Teilsystems | Hauptausleger-Hubkreis / doppeltwirkende Linearbewegung |
| Name der Aktuatorkomponente | Hubzylinderbaugruppe |
| Tragwerkskonstruktion | Dickwandige geschweißte Architektur (DOM-Rohre) |
| Kolbenstangenmetallurgie | 42CrMo-Legierungsstahl (vergütet und induktionsgehärtet) |
| Oberflächenschutz für Stangen | HVOF-Thermospritzkeramik / WC-CoCr-Schicht (>1200 HV) |
| Betriebsumgebungsklasse | Starke dynamische Stoßbelastungen + Quarzstaub in der Luft |
| Primäres Versagen gemildert | Säulenknicken / Dauerhafte Stabbiegung unter Seitenlasten |
| Modernisierung des Führungssystems | Verlängertes Stopfbuchsengehäuse + Zentrifugal-Bronzeauskleidungen + Stopprohr |
| Bemessungsbetriebsdruck | 31,5 MPa bis 35,0 MPa (315 – 350 bar) Kontinuierlich |
Laderkinematik und Hubzylindermechanik
Der Frontlader ist ein unverzichtbares mobiles Gerät im Steinbruch-, Tagebau-, Tiefbau- und Schüttgutumschlag. Seine Leistungsfähigkeit hängt von der Fronthydraulik ab, die die Hydraulikkraft in eine saubere Schaufelbewegung umsetzen muss. Das System verwendet zwei doppeltwirkende Hydraulikzylinder. Hydraulikzylinder (Auslegerzylinder), die zusammen mit einfachen oder doppelten Kippzylindern arbeiten, um die Hauptausleger- und Löffelbaugruppe zu bewegen.
Die meisten Schwerlastlader verwenden eine Z-förmige Gestängegeometrie. Diese Konstruktion bietet eine optimale Kraftübertragung beim Anfahren und Ausbrechen des Materials. Nähert sich der Lader einem Materialhaufen, dringt die Schaufelkante in den Haufen ein. Die Ausbrechkraft wird erzeugt, indem die Schaufel nach oben gebogen und gleichzeitig die Hubzylinder ausgefahren werden. Bei diesem Manöver müssen die Hubzylinder das Gesamtgewicht der Auslegerarme, der Schaufel und der Nutzlast, die häufig 15 Tonnen übersteigt, tragen und gleichzeitig den mechanischen Widerstand des verdichteten Gesteins überwinden.

Mechanismen der Ausbruchsphase
Während der anfänglichen Grabphase arbeitet der Hubzylinder mit maximalem Druck und teilweise ausgefahrener Kolbenstange. Sobald Hydraulikflüssigkeit in den Anschluss am Zylinderkopf eintritt, wirkt sie auf die gesamte Kolbenfläche und erzeugt die Kraft, die zum Anheben des schweren Auslegers benötigt wird. Die vom Zylinder erzeugte Kraft wird wie folgt ausgedrückt:
Wo PKappe D stellt den Betriebsdruck des Hydrauliksystems dar (oft zwischen 31,5 und 35 MPa).Bohrung ist der Innendurchmesser der Zylinderbohrung, FReibung ist der mechanische Widerstand des Dichtungspakets und der Führungsringe, und FGegendruck Der Strömungswiderstand im Inneren der einziehbaren Stangenendkammer ist entscheidend. Bei diesen Druckniveaus sind Bohrungsdurchmesser von 140 mm bis über 220 mm Standard für Lader der 20- bis 50-Tonnen-Klasse.
Hydrostatische Kraftverteilung und Druckspitzen
Wenn die Schaufel die Oberseite eines Gesteinshaufens durchbricht, sinkt der Widerstand schlagartig. Diese rasche Entlastung kann kurzzeitig zu Kavitation an der Kappenseite führen, falls die Pumpenfördermenge nicht dem expandierenden Kammervolumen entspricht. Umgekehrt verursacht das Fahren über unebenes Steinbruchgelände mit einer voll beladenen Schaufel aufgrund des Auf- und Abwippens der Nutzlast starke Druckspitzen. Diese dynamischen Stöße können die Sollwerte des Überdruckventils überschreiten und so zu maximalen Spannungskonzentrationen im Zylinderrohr, der Kolbenstangenöse und den Befestigungsbolzen führen.
Strukturdynamik der Stabbiegung und des Knickens
Im praktischen Einsatz versagen Hubzylinder von Ladern selten aufgrund einfacher Umfangsspannungen im Zylinderinneren. Die vorherrschende Versagensart ist die bleibende plastische Verformung oder elastische Instabilität der Kolbenstange – allgemein als Stangenbiegung oder Knickung bezeichnet.
Ein verlängerter Hubzylinder eines Laders verhält sich wie eine lange, schlanke Säule unter Druckbelastung. Die klassische kritische Knicklast Pcr Die Auswertung erfolgt unter Verwendung der Eulerschen Säulenformel, modifiziert durch empirische Sicherheitsfaktoren für die Bolzen mobiler Geräte:
In dieser Gleichung steht E für den Elastizitätsmodul des Stabstahls (210 GPa für niedriglegierte Baustähle), I = π × dStange4 / 64 ist das Flächenträgheitsmoment eines massiven kreisförmigen Stabes mit Durchmesser dStange, Lext ist die vollständig ausgefahrene Länge zwischen den Bolzenmitten, und K ist der durch die in den Gabelkopfhalterungen verwendeten sphärischen Gleitlager vorgegebene Säulenfixierungsfaktor.
Asymmetrische Belastung und seitliche Scherspannung
Reine axiale Kompression tritt im Steinbruchbetrieb selten auf. Trifft ein Radladerfahrer mit der Schaufelkante auf einen eingebetteten Felsbrocken, wirkt eine asymmetrische Kraftverteilung auf die vordere Struktur. Dieser außermittige Aufprall erzeugt ein Torsionsmoment am Ausleger und führt zu starken Seitenkräften (Querscherkräften) direkt auf die ausgefahrene Kolbenstange.
Wenn eine exzentrische Last im Abstand e von der Zylinderachse wirkt, beträgt die kombinierte Spannung σmax Das Innere der äußeren Fasern der Kolbenstange wird vergrößert dargestellt:
Wo AStange ist die Querschnittsfläche des Stabes. Die sekundäre Biegespannung übersteigt häufig die primäre Druckspannung. Wenn σmax überschreitet die Streckgrenze (σyBei dem Stabstahl kommt es zu einer dauerhaften Mikrobiegung.
Mikroablenkungen und zerstörerische Dichtungskaskaden
Selbst geringfügige Stangenverformungen beeinträchtigen die Konzentrizität zwischen Stange, Stopfbuchse und Zylinderrohr. Beim Zurückziehen der gebogenen Stange durch die Stopfbuchse konzentriert sich die Last auf eine Seite der inneren Führungsbuchsen. Diese lokal begrenzte Kraft komprimiert die Verschleißbänder über ihre Elastizitätsgrenze hinaus, was zu Metall-auf-Metall-Kontakt zwischen der Stahlstange und dem Stopfbuchsengehäuse führt. Die entstehenden Metallabriebe beschädigen die primären Polyurethan-Dichtungen und Abstreifelemente, was zu externen Hydrauliköllecks und internem Druckverlust führt.
Fortschrittliche Führungsarchitekturen zur Minderung von Seitenkräften
Um ein Versagen der Kolbenstange zu verhindern, sind technische Modifikationen an der Zylinderdichtung und den Kolbenhalterungen erforderlich. Hochleistungs-Hubzylinder für Lader verwenden ein optimiertes Führungssystem, das die seitlichen Scherkräfte über eine größere Fläche verteilt.
Optimierung des Lagerüberlappungsverhältnisses
Der Lagerüberlappungsabstand – der axiale Spalt zwischen den Kolbenverschleißringen und den Stopfbuchsen bei maximalem Hub – ist eine entscheidende Konstruktionsgröße. Standardmäßige Industriezylinder verwenden häufig ein Überlappungsverhältnis (L).überlappen / DBohrungUm Materialkosten zu sparen, wird ein Verhältnis von 0,8 bis 1,0 angestrebt. Bei Radladeranwendungen wird dieses Verhältnis auf 1,5–2,0 erhöht.
Durch die Verlängerung des Stopfbuchsengehäuses wird der Führungsabstand vergrößert, wodurch die Lagerreaktionskraft F reduziert wird.Lager verursacht durch Seitenkräfte FSeite gemäß dem statischen Momentengleichgewicht:
Ein längeres Lüberlappen reduziert den Spitzendruck auf die Führungsringe und hält die Spannungsniveaus auch bei maximalen Biegemomenten sicher unterhalb der Streckgrenze des Materials.
Tribologie von Verschleißringen mit hoher Druckfestigkeit
Die Materialauswahl für Führungsringe ist unter hohen Belastungen entscheidend. Herkömmliche Verschleißringe aus glasfaserverstärktem Nylon oder Standard-PTFE können sich unter starken Stoßbelastungen verformen. Moderne Hubzylinder von Ladern verwenden daher mit Bronze gefüllte PTFE-Verbundringe, zentrifugal gegossene, hochfeste Manganbronze-Buchsen oder mit Festschmierstoffen (wie MoS₂) imprägnierte, gewebeverstärkte Harzmatrizen.2 und Graphit).
Zentrifugalgegossene Bronzeauskleidungen
In den Stopfbuchsenkörper eingesetzte Hülsen aus hochbleihaltiger Bronze oder Aluminiumbronze bieten Druckfestigkeiten von über 280 MPa. Sie können lokale Seitenlastspitzen ohne bleibende Verformung aufnehmen, während ihre weiche Metallmatrix mikroskopische Verschleißpartikel einbettet und so die harte Stangenoberfläche schützt.
Integration des internen Stopprohrs
Bei Langhubzylindern wird ein Stahldistanzring (Anschlagrohr) zwischen Kolben und Kolbenringdichtung über die Kolbenstange geschoben. Dieser Distanzring dient als mechanischer Anschlag und verhindert, dass der Kolben bis zum Anschlag fährt. Er gewährleistet eine minimale Überlappung der Kolbenführung bei maximaler Ausdehnung und verbessert so die Zylindersäulenstabilität.
Metallurgie: Die Vorteile der Stahllegierung 42CrMo
Die Optimierung der Lagergeometrie trägt zwar zur Verteilung der Seitenkräfte bei, die maximale Biegefestigkeit der Kolbenstange hängt jedoch von den mechanischen Eigenschaften des verwendeten Stahlkerns ab. Standardmäßige Industriezylinder bestehen häufig aus mittelgekohlten Stählen wie AISI 1045 oder ST52-3 mit Streckgrenzen um 350–450 MPa. Diese Werkstoffe neigen unter den starken Stoßbelastungen, die im Steinbruchbetrieb auftreten, zu bleibender Verformung.
Für Anwendungen mit hochbelastbaren mobilen Geräten werden höherwertige Materialien benötigt, wie zum Beispiel 42CrMo-Legierungsstahl (entspricht AISI 4140 / 42CrMo4 / 708M40). Dieser niedriglegierte Chrom-Molybdän-Stahl bietet ein optimales Verhältnis von Zugfestigkeit, Dauerfestigkeit und Schlagzähigkeit.
Chemische Zusammensetzung und Härtbarkeitsmechanik
Die chemische Zusammensetzung des 42CrMo-Stahls ist so abgestimmt, dass die Härtbarkeit über große Querschnitte maximiert wird und somit gleichbleibende mechanische Eigenschaften von der Außenfläche bis zum Kern von Stäben mit großem Durchmesser gewährleistet sind:
- ▸
Kohlenstoff (C: 0,38 – 0,45%): Sorgt für den notwendigen Kohlenstoffgehalt, um nach der Wärmebehandlung eine hohe Festigkeit und Härte zu erreichen. - ▸
Chrom (Cr: 0,90 – 1,20%): Erhöht die Tiefenhärtungsfähigkeit, steigert die Zugfestigkeit und verbessert die Beständigkeit gegen Oberflächenabrieb. - ▸
Molybdän (Mo: 0,15 – 0,30%): Verfeinert die Kornstruktur, mindert die Anlasssprödigkeit und erhöht die Hochtemperaturfestigkeit bei starker Beanspruchung.
Wärmebehandlung: Abschrecken, Anlassen und Härtetiefe
Rohmaterial aus 42CrMo durchläuft eine zweistufige Wärmebehandlung, um sein volles mechanisches Potenzial zu entfalten. Zunächst wird das Material vollständig abgeschreckt und angelassen. Der Stahl wird auf seine Austenitisierungstemperatur (850 °C – 880 °C) erhitzt, in Polymer oder Öl abgeschreckt, um ein vollständig martensitisches Gefüge zu erzeugen, und anschließend bei 560 °C – 620 °C angelassen. Diese Wärmebehandlung erhöht die Streckgrenze (σ).0.2) über 850 MPa und Zugfestigkeit (σB) über 1000 MPa, mit einer Kerbschlagzähigkeit nach Charpy V von über 45 J bei -20°C.
Nach der Q&T-Behandlung wird die Staboberfläche einer induktiven Mittelfrequenzhärtung unterzogen. Dabei wird die äußere Schicht rasch auf 900 °C erhitzt und anschließend sofort mit Wasser abgeschreckt. So entsteht eine gehärtete Außenschicht (55 bis 60 HRC) mit einer kontrollierten Tiefe von 2,5 bis 4,5 mm. Diese harte Außenschicht widersteht Oberflächeneindrücken durch Gesteinsaufprall, während der zähe Q&T-Kern dynamische Stoßbelastungen ohne katastrophalen Sprödbruch absorbiert.
Oberflächentechnik: Keramische Beschichtungen vs. traditionelles Hartchrom
Ein wärmebehandelter Kern aus 42CrMo sorgt für die notwendige Biegefestigkeit, während die Außenfläche der Stange rauen Umgebungsbedingungen standhalten muss. Hubzylinder von Ladern arbeiten in Umgebungen mit Quarzstaub in der Luft (Quarzhärte ~1100 HV) und sind dem Aufprall von herumfliegenden Steinen ausgesetzt.
Die Degradationsmechanismen der Hartverchromung
Galvanisch aufgebrachtes Hartchrom diente traditionell als Standard-Oberflächenbeschichtung für Hydraulikstangen. In den rauen Bedingungen des Bergbaus stößt es jedoch an seine Grenzen. Mikroskopische Risse sind ein unvermeidbares Nebenprodukt der galvanischen Abscheidung und bilden Wege, über die Feuchtigkeit, Salze und luftgetragene Verunreinigungen zum darunterliegenden Stahlsubstrat gelangen können.
Wenn Steine auf eine verchromte Stange treffen, kann die spröde Beschichtung abplatzen oder vom Untergrund abreißen. Unter dem Chrom bildet sich Korrosion, wobei sich Eisenoxidschichten bilden, die die umgebende Beschichtung anheben. Die entstehenden rauen Kanten beschädigen beim Zurückziehen der Stange die primären Stopfbuchsendichtungen, was zu Öllecks führt.
Anwendung und tribologisches Verhalten von HVOF-Keramikbeschichtungen
Um diese Schwachstellen zu beheben, werden für hochwertige Laderzylinder zunehmend thermisch gespritzte Keramik- und Hartmetallbeschichtungen eingesetzt, die mittels Hochgeschwindigkeits-Flammspritzen (HVOF) oder Plasma-Lichtbogen-Beschichtung aufgebracht werden. Gängige Beschichtungsformulierungen umfassen Chromoxid (CrO₂).2O3), Aluminiumoxid-Titandioxid (Al2O3/TiO2), und Wolframcarbid-Kobalt-Chrom (WC-CoCr).
Wichtigste Vorteile der HVOF-Keramikoberflächentechnologie
- Überlegene Oberflächenhärte: Die durch HVOF-Verfahren hergestellten Keramikschichten erreichen Härtewerte zwischen 1200 HV0,3 und 1400 HV0,3 – sie sind damit deutlich härter als Quarzstaub. Dadurch wird das Abriebverhalten durch feine Partikel verhindert.
- Dichte, nicht poröse Struktur: Beim thermischen Spritzverfahren werden die Partikel auf Überschallgeschwindigkeit (>1000 m/s) beschleunigt, wodurch dichte Beschichtungen mit einer Porosität unter 0,5% entstehen. Dies bildet eine Barriere gegen Feuchtigkeit und korrosive Schlämme.
- Hohe mechanische Haftfestigkeit: Durch die mechanische Verzahnung und die Mikroverschweißung werden Haftfestigkeiten von über 70 MPa erzielt, die einer Delamination bei Steinschlägen im praktischen Einsatz widerstehen.
Geschweißte Zylinderarchitektur und Hochdruckdichtungssysteme
Schwere mobile Maschinen benötigen kompakte, strukturell verwindungssteife Hydraulikzylinder. Zugstangenzylinder sind aufgrund ihrer sperrigen Bauweise, ihres hohen Gewichts und der Anfälligkeit für Zugstangendehnung unter hohen Stoßbelastungen für Baumaschinen ungeeignet. Hubzylinder für Radlader werden daher in vollverschweißter, hochbelastbarer Bauweise gefertigt.
Vollständige robotergestützte Schweißnahtintegrität
Der Zylinderlauf wird aus nahtlosem, dickwandigem Stahlrohr (z. B. E355 oder 27SiMn) gefertigt, präzisionsgeschält und walzgeglättet, um eine Oberflächenrauheit von Ra < 0,2 μm zu erzielen. Der untere Gabelkopf und der vordere Dichtungsflansch werden mittels mehrlagigem robotergestütztem Metall-Aktivgas-Schweißen (MAG) unter strengen Vorwärm- und Nachkühlprotokollen befestigt.
Konstruktionsschweißungen müssen die Anforderungen an eine vollständige Durchschweißung gemäß 100% erfüllen, die durch zerstörungsfreie Prüfverfahren (ZfP) verifiziert wird. Die Ultraschallprüfung (UT) untersucht das Schweißnahtvolumen auf Einschlüsse unter der Oberfläche oder mangelnde Verschmelzung, während die Magnetpulverprüfung (MPI) das Fehlen von Oberflächenrissen im Bereich kritischer Befestigungsbolzen bestätigt.
Mehrstufige Abdichtungsstrategie für kontaminierte Umgebungen
Für eine zuverlässige Abdichtung unter hohem Druck und schmutzigen Bedingungen ist eine abgestimmte, mehrstufige Dichtungskonfiguration im Inneren des Stopfbuchsengehäuses erforderlich:
- 1.
Hochleistungsfähiger, metallgekapselter Abstreifer/Wischerdichtung: An der äußeren Dichtungsfläche positioniert. Es verfügt über eine aggressive Polyurethan-Schaberlippe, die mit einem Stahlkäfig verstärkt ist, um getrockneten Schlamm, Eis und verdichteten Steinbruchstaub von der ausfahrbaren Stange zu entfernen. - 2.
Pufferdichtungsring mit integrierter Druckentlastung: Sie befindet sich stromaufwärts der Hauptstangendichtung. Sie fängt hohe Systemdruckspitzen ab und leitet eingeschlossene Flüssigkeit zurück in das Hauptsystem, wenn der Druck zwischen den Dichtungen zu hoch ansteigt. - 3.
Primäre Polyurethan-U-Manschetten-Stangendichtung: Ausgestattet mit Elastomer-Energiespeichern, die auch bei Kaltstarts am Morgen und Drucksenkungszyklen eine positive Dichtungskraft gewährleisten.
Spezifizierung eines robusten Hochleistungs-Hubzylinder Die Konstruktion mit diesen mehrstufigen Stopfbuchsendichtungen trägt dazu bei, Verunreinigungen durch Flüssigkeiten und ungeplante Wartungsstillstände zu vermeiden.
Vorbeugende Wartung, Flüssigkeitshygiene und Diagnoseprotokolle
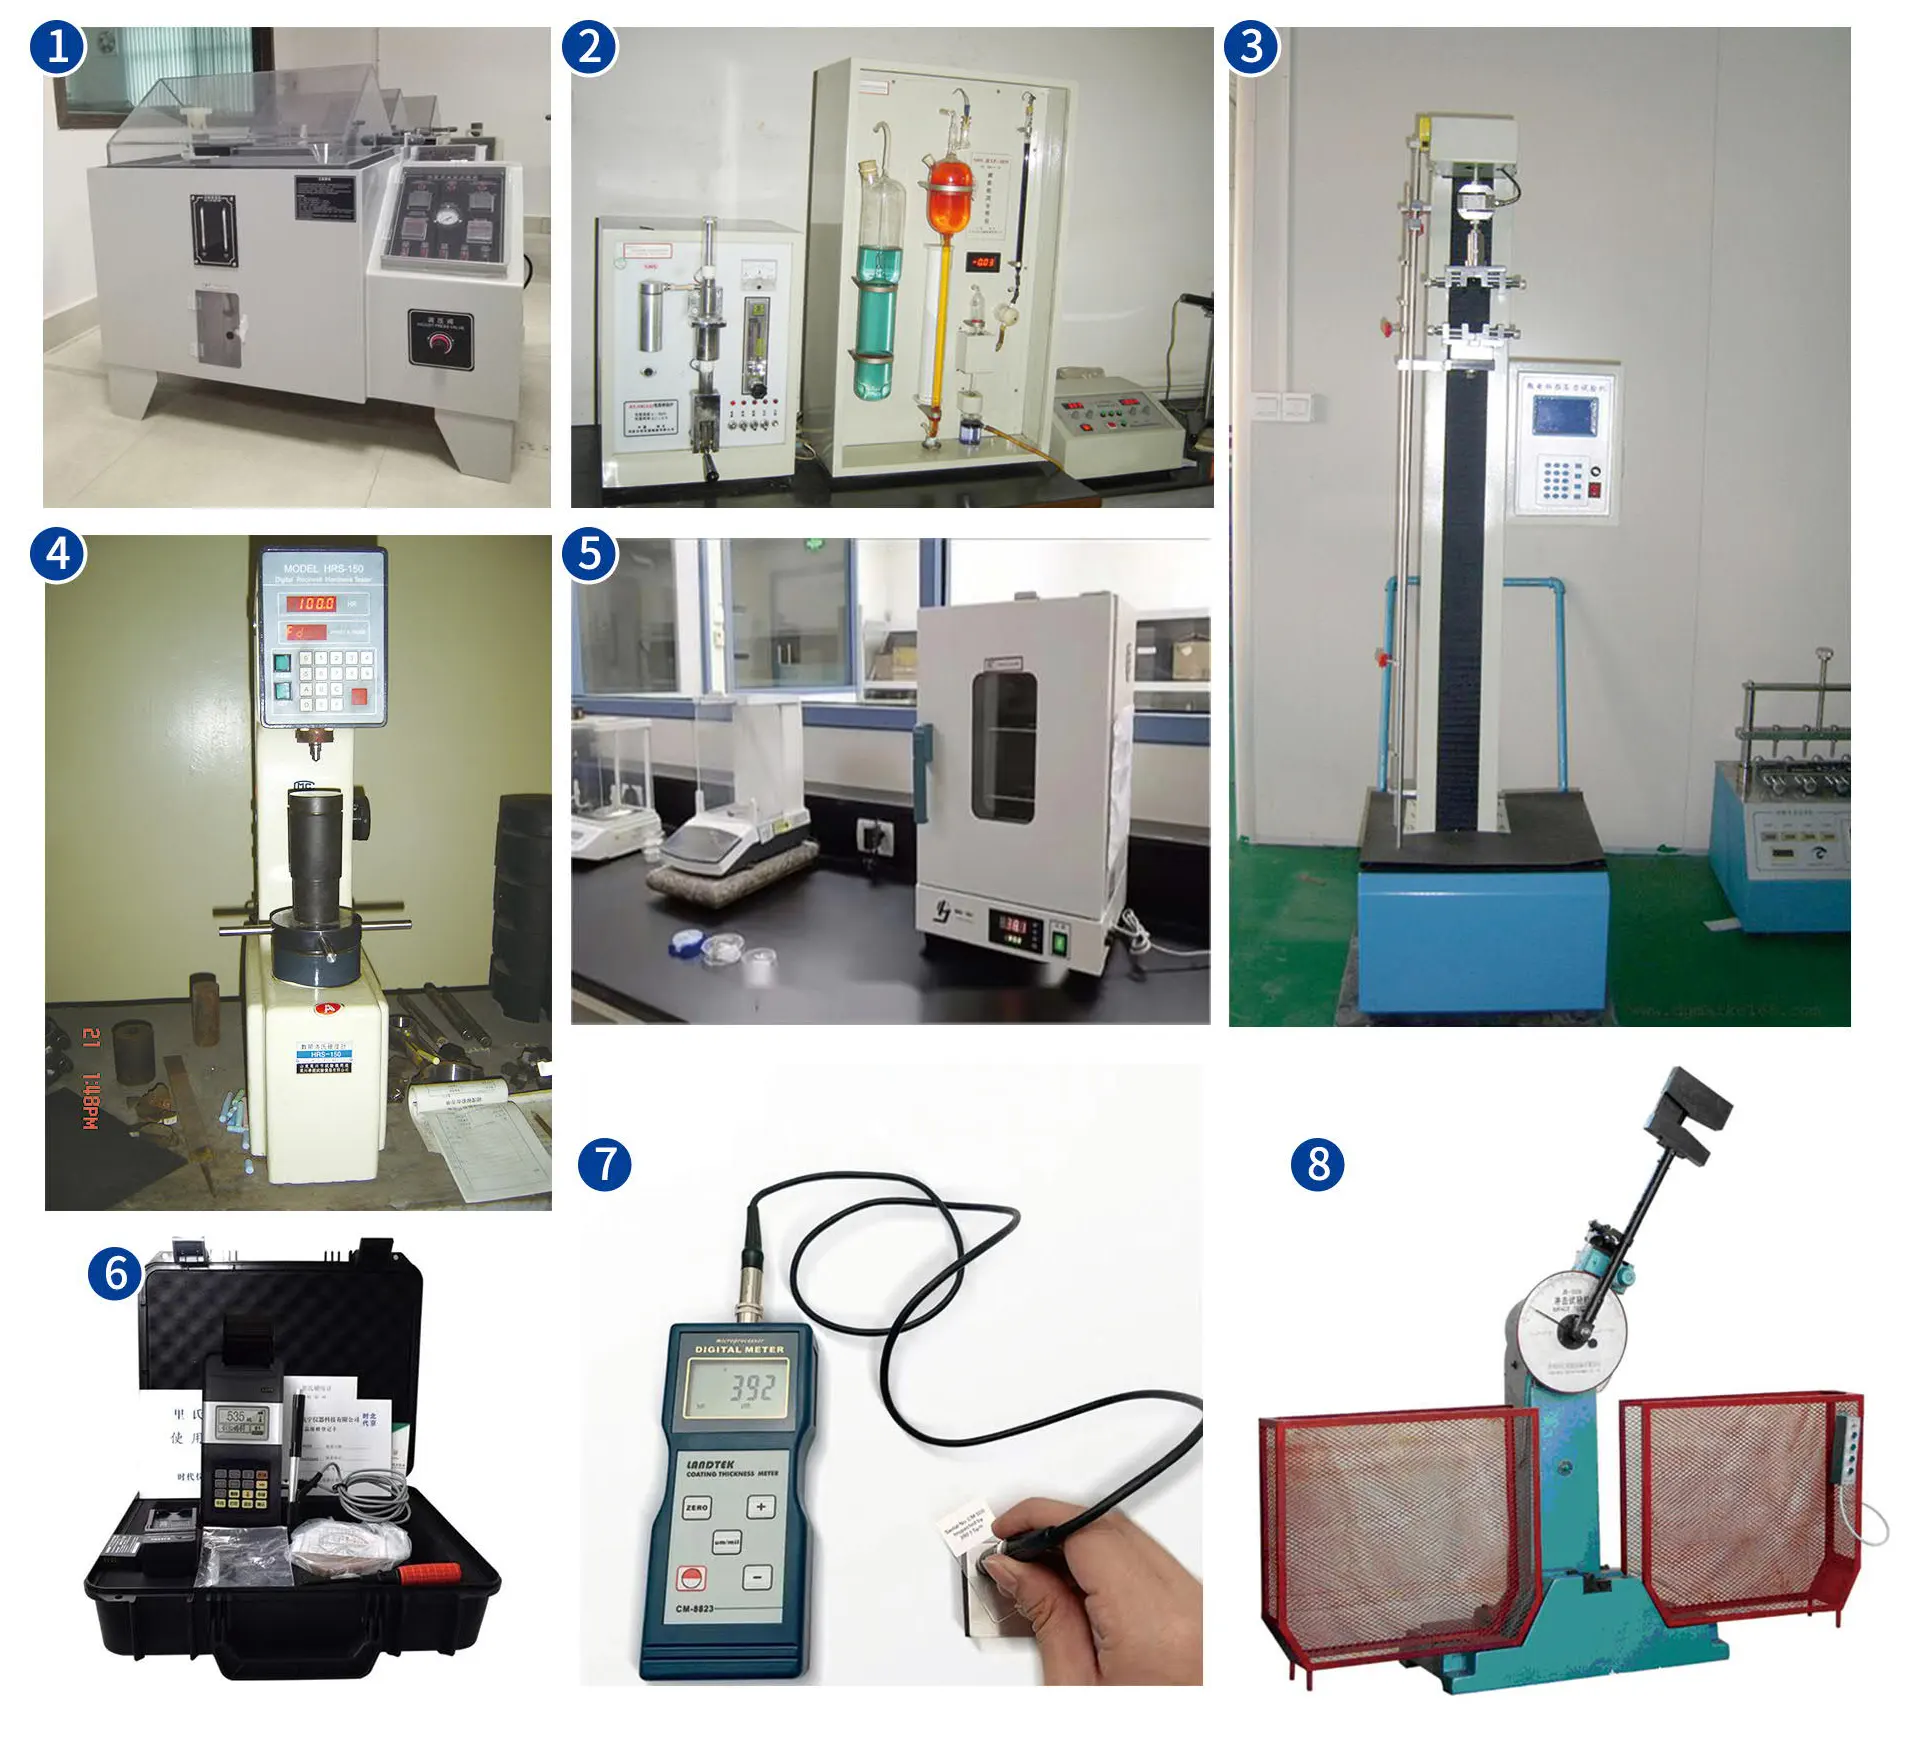
Selbst mit Kolbenstangen aus 42CrMo-Stahl, keramischen Oberflächenbeschichtungen und verstärkten Führungsbuchsen hängt die Lebensdauer eines Hubzylinders maßgeblich von der ordnungsgemäßen Wartung des Hydrauliköls ab. Das Hydrauliksystem eines Laders saugt im Normalbetrieb Luft an. Beim Ausfahren der großvolumigen Hubzylinder sinkt der Ölstand im Hauptbehälter, wodurch Umgebungsluft – und feiner Staub – über die Entlüftungseinheit in den Tank gelangt.
ISO-Reinheits- und Filtrationsmanagement
Feine Siliziumdioxidpartikel unter 10 Mikrometern können die Standardentlüftungen von Hydraulikbehältern passieren, wenn Filter vernachlässigt werden. Einmal im Hydrauliköl suspendiert, wirken diese Partikel unter hohem Druck wie Schleifmittel und verschleißen interne Ventilschieber und Kolbendichtlippen. Die Einhaltung der Reinheit des Hydrauliköls gemäß ISO 4406 Code 18/16/13 oder besser ist unerlässlich, um die Lebensdauer der Komponenten zu maximieren.
Systematische Fehlersuche bei hydraulischen Drifts
Wenn der Ausleger eines Laders bei in Neutralstellung befindlichen Steuerventilen nach unten driftet, müssen die Techniker feststellen, ob die Ursache in den Zylinderdichtungen oder im Hauptsteuerventil liegt:
Schritt 1: Mechanische Isolationsprüfung
Heben Sie den leeren Laderarm auf halbe Höhe an, stellen Sie den Motor ab und stützen Sie den Arm sicher mit Wartungsstützen ab. Trennen Sie die Rücklaufleitung am Kolbenstangenende und verschließen Sie den Schlauch. Entfernen Sie die Wartungsstützen. Falls beim Absenken des Arms unter seinem Eigengewicht kontinuierlich Öl aus der offenen Öffnung am Kolbenstangenende tropft, umgeht die Flüssigkeit die internen Kolbendichtungen.
Schritt 2: Überprüfung des Steuerventilschiebers
Wenn während des Isolationstests kein Öl aus der Zylinderöffnung austritt, der Ausleger aber beim Wiederanschließen der Leitungen immer noch nach unten driftet, tritt das Flüssigkeitsleck an der verschlissenen Spulenfläche im Inneren des Hauptwegeventilblocks oder durch ein Entlüftungsventil im Sickerkreislauf auf.
Strategische Beschaffung und Gesamtbetriebskosten
Für Flottenmanager, die Produktionsanlagen mit hohem Durchsatz betreiben, verursachen ungeplante Maschinenstillstände erhebliche Kosten. Die Wahl kostengünstigerer Ersatzzylinder mit Standard-Kohlenstoffstahlstangen oder einfacher Verchromung erweist sich aufgrund häufiger Demontagen, Dichtungswechsel und verlorener Betriebsstunden oft langfristig als teuer.
Beschaffungsteams, die mobile Geräteflotten verwalten, können die technischen Angebote führender Anbieter vergleichen. spezialisierte Hydraulikzylinderquellen für mobile Maschinen Prüfung der technischen Spezifikationen, Dichtungskonfigurationen und Materialoptionen. Ausstattung der Maschinen mit vordere obere Hubzylinder Die Konstruktion mit Stangen aus 42CrMo-Legierungsstahl, Keramikbeschichtungen und verlängerten Führungsbuchsen trägt dazu bei, eine lange Lebensdauer und niedrigere Gesamtbetriebskosten in anspruchsvollen Arbeitsumgebungen zu gewährleisten.
Optimieren Sie die Breakout-Leistung Ihrer Maschine
Verhindern Sie das Verbiegen von Strukturstangen, schützen Sie vor abrasivem Siliziumdioxid-Verschleiß und gewährleisten Sie eine zuverlässige Hubkraft des Auslegers. Entdecken Sie unsere speziell entwickelte Produktlinie von hochbelastbaren, keramikbeschichteten Radlader-Hubzylindern, die für anspruchsvolle Baustellenumgebungen konzipiert sind.


