
Série Matériel de construction lourd · Monographie VIII
Ingénierie avancée de
Vérins de levage pour chargeuse sur pneus :
Maîtriser la force de rupture et la durabilité structurelle
Les chargeuses sur pneus à traction frontale fonctionnent à la limite des capacités hydrauliques, convertissant la puissance du moteur en une pression hydraulique considérable pour extraire les roches, le minerai et les granulats des parois de terrain. Ce guide technique explore la conception mécanique des vérins de levage à double effet soudés. Nous analysons la dynamique de la liaison en Z, la métallurgie de l'acier allié 42CrMo, les finitions de surface en céramique par projection plasma et les configurations de guidage structurelles conçues pour éliminer la flexion des tiges sous des charges excentrées extrêmes.
Revêtement céramique
Mécanique du flambage
Matrice des spécifications techniques pour les vérins de levage de chargeuse
Les spécifications techniques suivantes décrivent les critères structurels, métallurgiques et opérationnels requis pour les vérins de levage à double effet de grande capacité utilisés dans les chargeuses sur pneus de terrassement.
| Paramètre d'ingénierie | Norme de spécification des chargeuses lourdes |
|---|---|
| Application de l'équipement | Engins de terrassement / Chargeuse sur pneus frontale |
| Profil de mouvement du sous-système | Circuit de levage de flèche principal / Mouvement linéaire à double effet |
| Nom du composant de l'actionneur | Ensemble vérin de nacelle élévatrice |
| Construction structurale | Architecture soudée à paroi épaisse (tubes DOM) |
| Métallurgie des tiges de piston | Acier allié 42CrMo (trempé et revenu + durci par induction) |
| Protection de surface de la tige | Couche céramique/WC-CoCr projetée thermiquement par HVOF (>1200 HV) |
| Classe d'environnement d'exploitation | Charges de choc dynamiques sévères + poussière de quartz siliceuse en suspension dans l'air |
| Défaillance primaire atténuée | Flambement des colonnes / flexion permanente des barres sous charges latérales |
| Mise à niveau du système de guidage | Corps de presse-étoupe allongé + garnitures centrifuges en bronze + tube d'arrêt |
| Pression de service nominale | Pression continue de 31,5 MPa à 35,0 MPa (315 à 350 bar). |
Cinématique du chargeur et mécanique du vérin de levage
La chargeuse sur pneus frontale est un engin mobile essentiel dans les carrières, les mines à ciel ouvert, les infrastructures civiles et la manutention de matériaux en vrac. Ses performances reposent sur le relevage avant, qui doit convertir la puissance hydraulique en un mouvement fluide du godet. Le système utilise une paire de vérins à double effet. vérins hydrauliques de levage (vérins de flèche) fonctionnant aux côtés de vérins d'inclinaison simples ou doubles pour déplacer l'ensemble flèche principale et godet.
La plupart des chargeuses industrielles de grande capacité utilisent une géométrie de liaison en Z. Cette conception offre un avantage mécanique lors des phases de compactage et de déblaiement. À l'approche d'un tas de matériaux, le bord du godet s'enfonce dans le tas. La force de déblaiement est générée par le soulèvement du godet, simultanément à l'extension des vérins de levage. Durant cette manœuvre, les vérins doivent supporter le poids combiné des bras de la flèche, du godet et de la charge utile, qui dépasse fréquemment 15 tonnes, tout en surmontant la résistance mécanique de la roche compactée.

Mécanismes de la phase de percée
Lors de la phase initiale d'excavation, le vérin de levage fonctionne à pression maximale, sa tige étant partiellement déployée. Lorsque le fluide hydraulique pénètre par l'orifice situé à l'extrémité du piston, il agit sur toute la surface du piston principal, générant la force nécessaire pour lever le lourd bras de levage. La force produite par le vérin est exprimée comme suit :
Où Pcapuchon représente la pression de service du système hydraulique (souvent comprise entre 31,5 et 35 MPa), Dalésage est le diamètre intérieur de l'alésage du cylindre, Ffriction est la résistance mécanique du joint d'étanchéité et des bagues de guidage, et Fcontre-pression Il s'agit de la résistance du fluide à l'intérieur de la chambre de l'extrémité de la tige rétractable. Fonctionnant à ces niveaux de pression, les diamètres d'alésage standard pour les chargeuses de 20 à 50 tonnes comprennent des diamètres allant de 140 mm à plus de 220 mm.
Répartition de la force hydrostatique et pics de pression
Lorsque le godet perce le sommet d'un tas de roches, la résistance chute brutalement. Ce déchargement rapide peut engendrer une cavitation momentanée du fluide côté bouchon si le débit de la pompe ne peut compenser l'expansion du volume de la chambre. À l'inverse, le passage sur un terrain accidenté de carrière avec un godet chargé à pleine capacité provoque de fortes variations de pression dues aux rebonds de la charge utile. Ces chocs dynamiques peuvent dépasser les seuils de déclenchement nominaux de la soupape de décharge, soumettant ainsi le cylindre, l'œillet de la tige et les axes de fixation à des concentrations de contraintes maximales.
Dynamique structurelle de la flexion et du flambage des barres
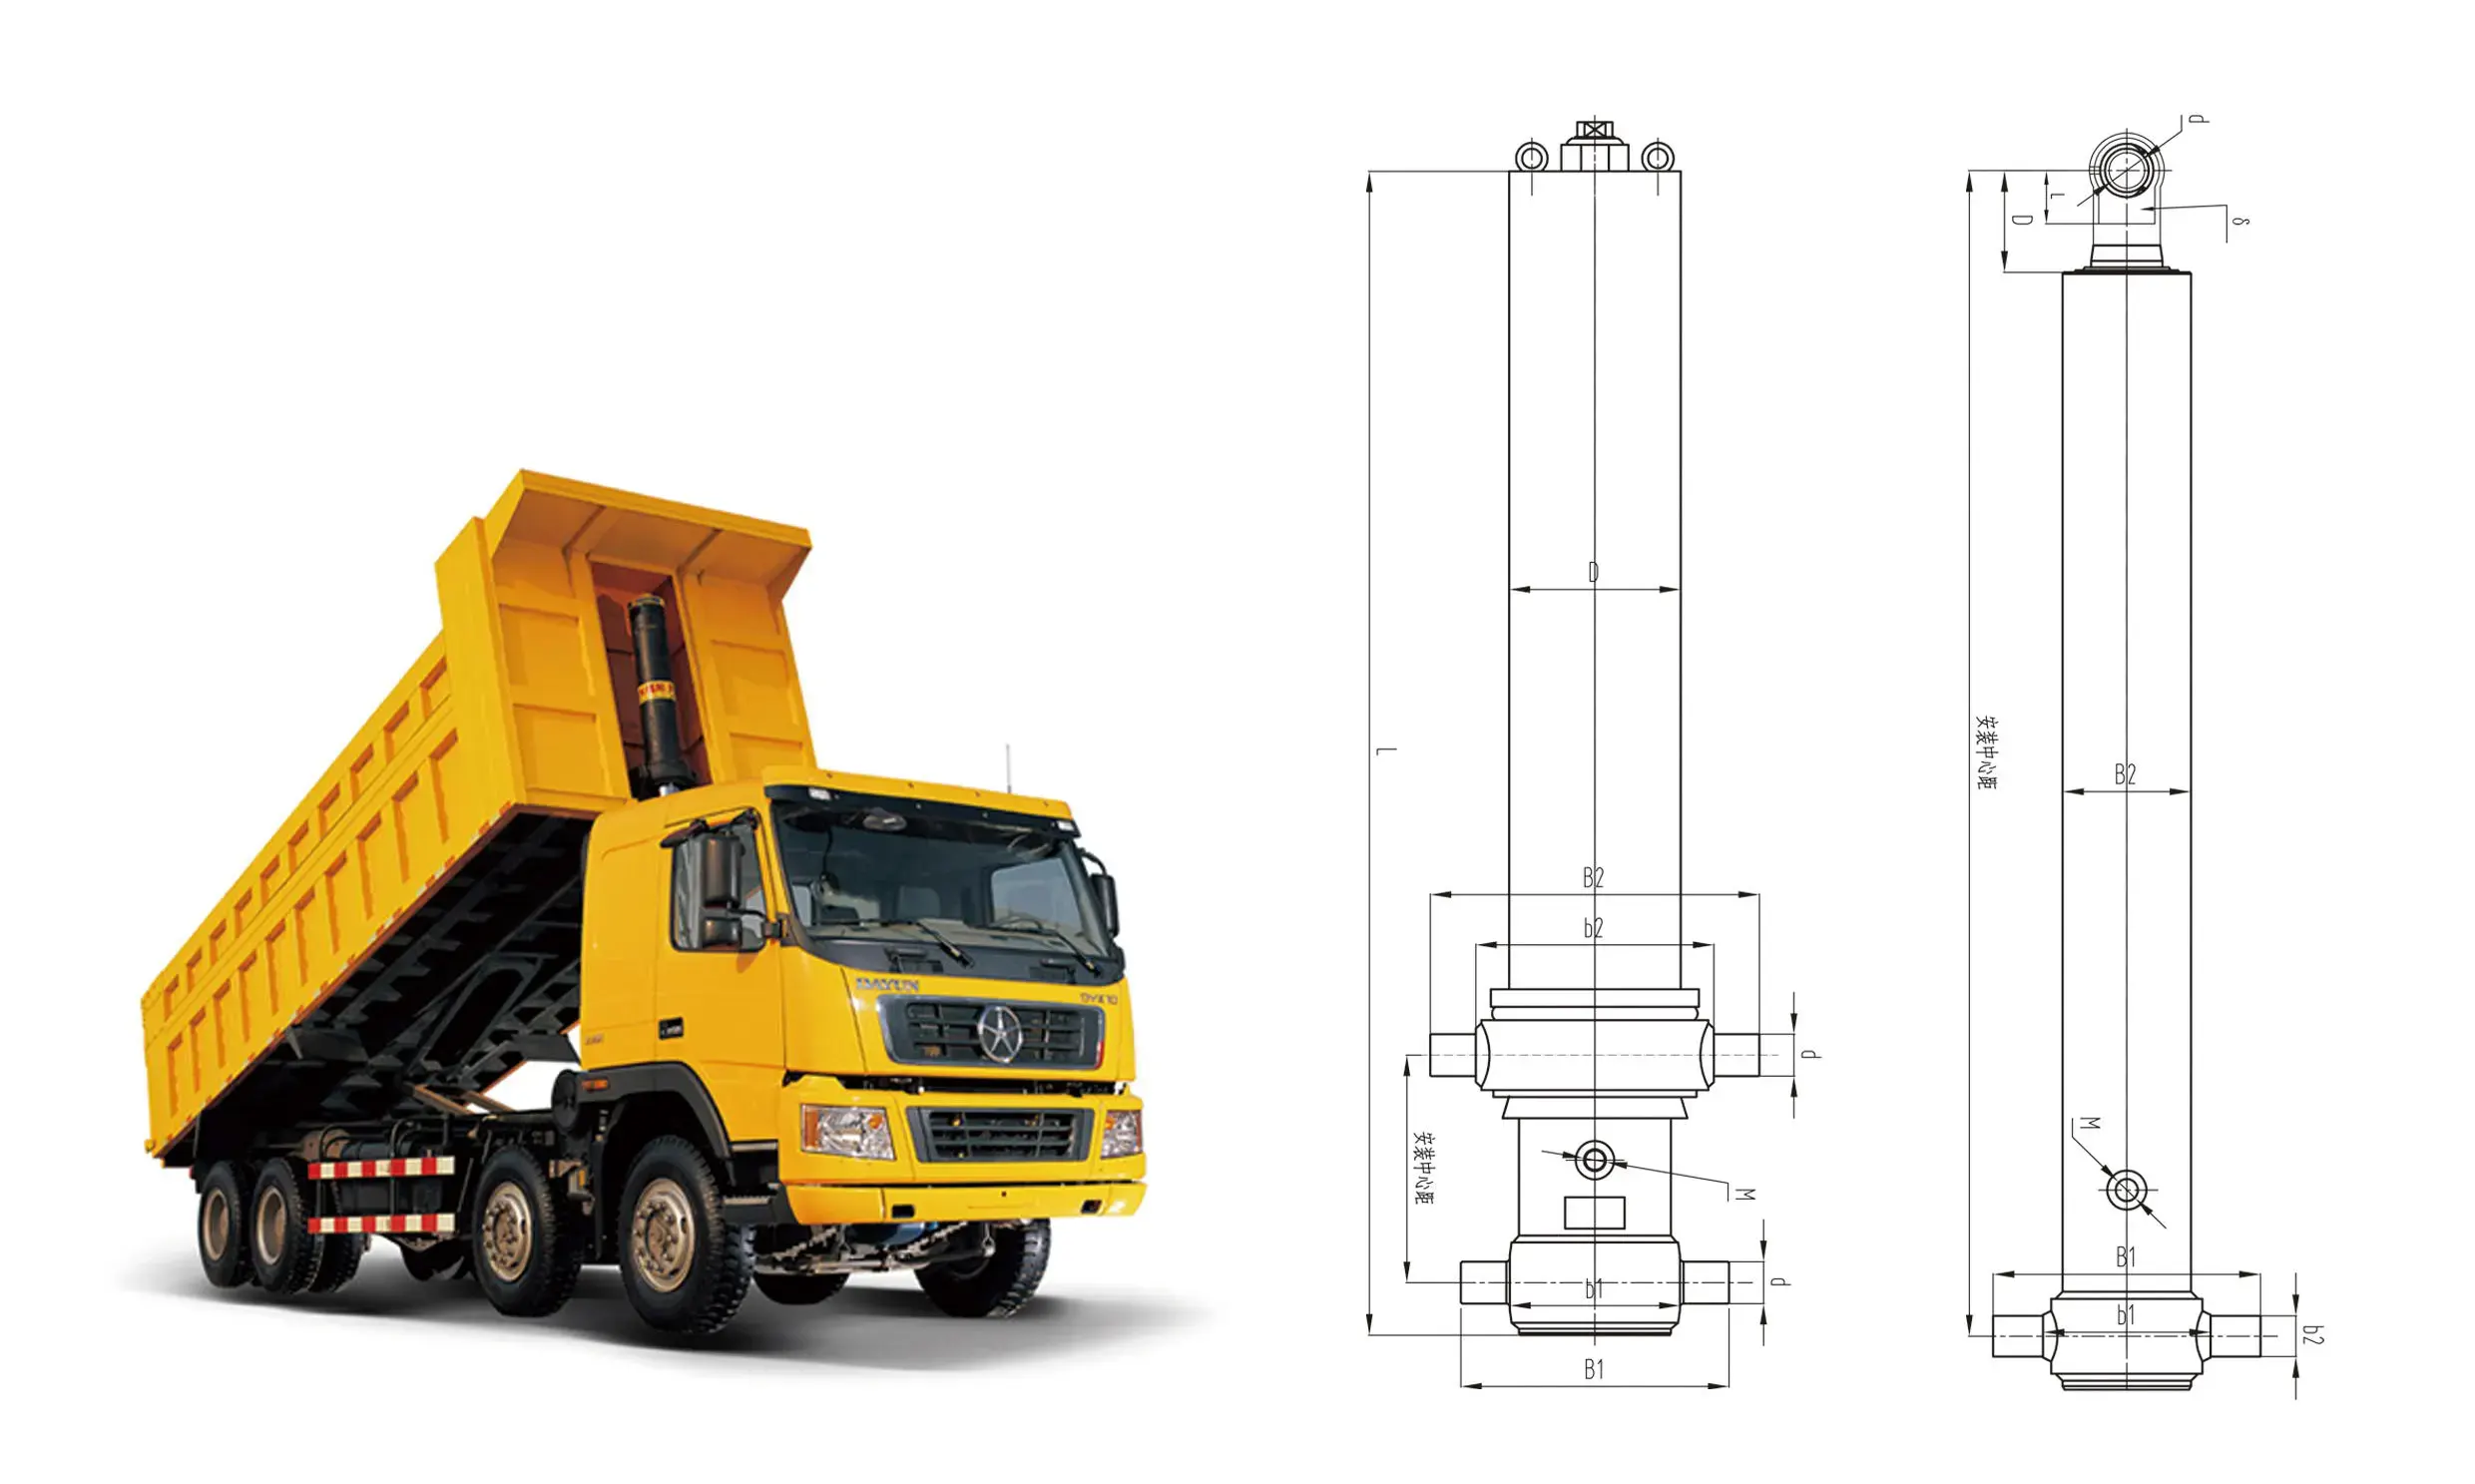
Sur le terrain, les vérins de levage des chargeuses tombent rarement en panne par simple surpression circonférentielle à l'intérieur du cylindre. Le mode de défaillance structurelle prédominant est la déformation plastique permanente ou l'instabilité élastique de la tige de piston, communément appelée flexion de la tige ou flambement de la colonne.
Le vérin de levage d'un chargeur allongé se comporte comme une colonne longue et élancée soumise à des charges de compression. La charge critique de flambement classique Pcr est évaluée à l'aide de la formulation en colonne d'Euler, modifiée par des facteurs de sécurité empiriques pour les broches des équipements mobiles :
Dans cette équation, E représente le module d'élasticité de l'acier de la barre (210 GPa pour les aciers de construction faiblement alliés), I = π × dtige4 / 64 est le moment d'inertie de la surface d'une tige circulaire pleine de diamètre dtige, Lext est la longueur entièrement étendue entre les centres des goupilles, et K est le facteur de fixation de la colonne dicté par les paliers lisses sphériques utilisés dans les supports de chape.
Chargement asymétrique et contrainte de cisaillement latéral
En exploitation de carrière, la compression axiale pure est rare. Si un opérateur de chargeuse sur pneus heurte un rocher encastré avec seulement le bord du godet, une répartition asymétrique des forces se propage à travers la structure avant. Cet impact excentré crée un moment de torsion sur le bras, engendrant d'importantes contraintes latérales (efforts de cisaillement latéraux) directement sur la tige de piston déployée.
Lorsqu'une charge excentrée agit à une distance e de l'axe du cylindre, la contrainte combinée σmax à l'intérieur des fibres externes de la tige de piston est amplifié :
Où Atige est l'aire de la section transversale de la tige. Le terme de contrainte de flexion secondaire dépasse souvent la contrainte de compression primaire. Si σmax dépasse la limite d'élasticité (σy) de la tige d'acier, une micro-flexion permanente se produit.
Micro-déflexion et cascades destructrices d'étanchéité
Même de légères déformations de la tige perturbent la concentricité entre la tige, le presse-étoupe et le corps du vérin. Lorsque la tige courbée se rétracte dans le presse-étoupe, elle concentre la charge sur un côté des bagues de guidage internes. Cette force localisée comprime les bagues d'usure au-delà de leur limite élastique, provoquant un contact métal sur métal entre la tige en acier et le corps du presse-étoupe. Les rayures métalliques qui en résultent endommagent les joints en polyuréthane et les racleurs, entraînant des fuites d'huile hydraulique externes et des dérivations de pression internes.
Architectures de guidage avancées pour atténuer les forces latérales
Pour éviter la rupture des tiges structurelles, il est nécessaire de modifier la conception des interfaces entre le presse-étoupe et le support de piston. Les vérins de levage des chargeuses lourdes utilisent un système de guidage amélioré, conçu pour répartir les contraintes de cisaillement latérales sur une plus grande surface.
Optimisation du rapport de recouvrement des paliers
La distance de recouvrement des paliers (l'espace axial entre les bagues d'usure du piston et les douilles de guidage du presse-étoupe en fin de course) est une variable de conception cruciale. Les vérins industriels standard utilisent souvent un rapport de recouvrement (L)chevaucher / DalésageUn rapport de 0,8 à 1,0 permet de réduire les coûts des matériaux. Pour les applications avec chargeuses sur pneus, ce rapport passe à 1,5–2,0.
L'allongement du logement du presse-étoupe augmente la distance de guidage, réduisant ainsi la force de réaction F sur l'appui unitaire.palier causée par des charges latérales Fcôté d'après l'équilibre statique des moments :
Un L plus longchevaucher réduit la pression maximale sur les anneaux de guidage, maintenant ainsi les niveaux de contrainte bien en dessous du point de limite élastique du matériau sous les moments de flexion maximaux.
Tribologie des bagues d'usure à haute résistance à la compression
Le choix des matériaux pour les bagues de guidage est crucial sous fortes charges. Les bagues d'usure traditionnelles en nylon renforcé de fibres de verre ou en PTFE standard peuvent se déformer sous des chocs importants. Les vérins de levage modernes pour chargeuses utilisent des bagues composites en PTFE chargé de bronze, des bagues en bronze au manganèse haute résistance coulées par centrifugation, ou des matrices en résine renforcées de tissu imprégnées de lubrifiants solides (tels que le MoS₂).2 et du graphite).
Revêtements en bronze coulés par centrifugation
Les manchons en bronze à haute teneur en plomb ou en bronze d'aluminium insérés dans le corps du presse-étoupe offrent une limite d'élasticité en compression supérieure à 280 MPa. Ils supportent les pics de charge latérale localisés sans déformation permanente, tandis que leur matrice métallique tendre intègre des particules d'usure microscopiques pour protéger la surface dure de la tige.
Intégration interne du tube d'arrêt
Dans les vérins à longue course, une bague d'espacement en acier (tube d'arrêt) est placée sur la tige entre le piston et le presse-étoupe. Cette bague fait office de butée mécanique, empêchant le piston d'atteindre l'extrémité du cylindre. Elle garantit un chevauchement minimal des guides en extension maximale, améliorant ainsi la stabilité de la colonne.
Génie métallurgique : Les avantages de l’alliage d’acier 42CrMo
Bien que l'optimisation de la géométrie des paliers contribue à répartir les charges latérales, la résistance à la flexion ultime de la tige de piston dépend des propriétés mécaniques de l'acier de son âme. Les vérins industriels standard utilisent souvent des aciers à teneur moyenne en carbone comme l'AISI 1045 ou le ST52-3, dont la limite d'élasticité se situe entre 350 et 450 MPa. Ces matériaux sont susceptibles de se déformer de façon permanente sous l'effet des chocs importants rencontrés lors des opérations en carrière.
Les applications d'équipements mobiles lourds nécessitent des matériaux de qualité supérieure, tels que acier allié 42CrMo (Équivalent à AISI 4140 / 42CrMo4 / 708M40). Cet acier faiblement allié au chrome-molybdène offre un équilibre optimal entre résistance à la traction, endurance à la fatigue et résilience.
Composition chimique et mécanique de la trempabilité
La composition chimique de l'acier 42CrMo est équilibrée afin de maximiser la trempabilité sur de grandes sections transversales, garantissant des propriétés mécaniques constantes de la surface extérieure au cœur des barres de grand diamètre :
- ▸
Carbone (C : 0,38 – 0,45%) : Fournit la teneur en carbone nécessaire pour obtenir une résistance et une dureté élevées après traitement thermique. - ▸
Chrome (Cr : 0,90 – 1,20%) : Augmente la capacité de trempe en profondeur, accroît la résistance à la traction et améliore la résistance à l'abrasion de surface. - ▸
Molybdène (Mo : 0,15 – 0,30%) : Affine la structure du grain, atténue la fragilité au revenu et améliore la résistance à haute température lors de cycles de service intensifs.
Traitement thermique : trempe, revenu et profondeur de cémentation
Les barres d'acier 42CrMo brutes subissent un traitement thermique en deux étapes afin d'exploiter pleinement leur potentiel mécanique. Tout d'abord, le matériau est soumis à une trempe et un revenu complets. L'acier est chauffé à sa température d'austénitisation (850 °C – 880 °C), trempé dans un bain de polymère ou d'huile pour obtenir une structure entièrement martensitique, puis revenu à une température de 560 °C – 620 °C. Ce traitement thermique augmente la limite d'élasticité à cœur (σ).0.2) supérieure à 850 MPa et résistance à la traction ultime (σb) supérieure à 1000 MPa, avec une ténacité à l'impact Charpy V-notch supérieure à 45 J à -20°C.
Après traitement de trempe et revenu, la surface de la barre subit une trempe par induction à moyenne fréquence. Ce procédé chauffe rapidement la couche externe à 900 °C avant une trempe immédiate par aspersion d'eau. Il en résulte une couche externe durcie (55 à 60 HRC) d'une profondeur contrôlée de 2,5 à 4,5 mm. Cette couche externe dure résiste aux indentations superficielles dues aux impacts de roches, tandis que le cœur trempé et revenu, très résistant, absorbe les chocs dynamiques sans rupture fragile catastrophique.
Ingénierie des surfaces : Revêtements céramiques vs. Chrome dur traditionnel
Un noyau en acier 42CrMo traité thermiquement assure la résistance mécanique nécessaire à la flexion, mais la surface extérieure de la tige doit supporter des conditions environnementales extrêmes. Les vérins de levage des chargeuses fonctionnent dans des environnements chargés de poussière de quartz (dureté siliceuse d'environ 1100 HV) et soumis aux projections de gravier.
Mécanismes de dégradation du chromage dur
Le chromage dur par électrodéposition est traditionnellement utilisé comme revêtement de surface standard pour les tiges hydrauliques. Cependant, il présente des limitations intrinsèques dans les environnements miniers agressifs. La fissuration microscopique est un sous-produit inévitable de l'électrodéposition, créant des voies d'infiltration par lesquelles l'humidité, les sels et les contaminants atmosphériques peuvent atteindre le substrat en acier sous-jacent.
Lorsqu'un impact de pierre frappe une tige chromée, le revêtement fragile peut s'écailler ou se fissurer, se détachant ainsi du substrat. La corrosion se développe alors sous le chrome, formant une couche d'oxyde de fer qui soulève le placage environnant. Les aspérités ainsi créées endommagent les joints d'étanchéité principaux lors du retrait de la tige, provoquant des fuites d'huile.
Application et performances tribologiques du revêtement céramique HVOF
Pour pallier ces vulnérabilités, les vérins de chargeuses haut de gamme utilisent de plus en plus des revêtements céramiques et en carbure projetés thermiquement, par projection à haute vitesse (HVOF) ou par dépôt plasma. Les formulations de revêtement courantes comprennent l'oxyde de chrome (Cr).2O3), Alumine-Titane (Al2O3/TiO2), et le carbure de tungstène-cobalt-chrome (WC-CoCr).
Principaux avantages de la technologie de surface céramique HVOF
- Dureté de surface supérieure : Les couches céramiques HVOF atteignent des duretés comprises entre 1200 HV0,3 et 1400 HV0,3, soit nettement supérieures à celles de la poussière de quartz siliceux. Ceci élimine les rayures dues à l'abrasion par particules fines.
- Structure dense non poreuse : Le procédé de projection thermique accélère les particules à des vitesses supersoniques (>1000 m/s), créant des revêtements denses dont la porosité est inférieure à 0,5%. Ceci constitue une barrière contre l'humidité et les boues corrosives.
- Résistance mécanique élevée : L'action de verrouillage mécanique et de micro-soudage produit des résistances de liaison supérieures à 70 MPa, résistant au délaminage lorsqu'il est soumis à des impacts de pierres sur le terrain.
Architecture des cylindres soudés et systèmes d'étanchéité haute pression
Les engins mobiles lourds nécessitent des vérins hydrauliques compacts et robustes. Les vérins à tirants sont mal adaptés aux chargeuses de chantier en raison de leur encombrement, de leur poids et de leur sensibilité à l'allongement des tirants sous l'effet de fortes contraintes. Les vérins de levage des chargeuses sur pneus sont construits selon une architecture robuste entièrement soudée.
Intégrité de la soudure robotisée à pleine pénétration
Le corps du cylindre est fabriqué à partir d'un tube en acier sans soudure à paroi épaisse (tel que E355 ou 27SiMn), usiné avec précision et poli par roulage pour obtenir un état de surface interne Ra < 0,2 μm. La base de la chape inférieure et la bride avant du presse-étoupe sont fixées par soudage robotisé multipasse au gaz actif métallique (MAG) selon des protocoles stricts de préchauffage et de refroidissement contrôlé après soudage.
Les soudures structurales doivent présenter des profils de joint à pénétration complète conformes à la norme 100%, vérifiés par des essais non destructifs (END). Le contrôle par ultrasons (UT) inspecte le volume de la soudure afin de détecter les inclusions sous-jacentes ou les défauts de fusion, tandis que le contrôle par magnétoscopie (MPI) confirme l'absence de fissures superficielles autour des bossages critiques des goupilles de fixation.
Stratégie de scellement en plusieurs étapes pour les environnements contaminés
Une étanchéité fiable sous haute pression et en conditions sales nécessite une configuration d'étanchéité multi-étages coordonnée à l'intérieur du boîtier du presse-étoupe :
- 1.
Joint racleur/essuie-glace robuste à boîtier métallique : Positionné sur la face extérieure du presse-étoupe, il est doté d'un racleur en polyuréthane agressif renforcé par une cage en acier pour éliminer la boue séchée, la glace et la poussière de carrière compactée de la tige en extension. - 2.
Bague d'étanchéité tampon avec soupape de décharge de pression intégrée : Situé en amont du joint d'étanchéité principal, il absorbe les pics de pression élevés du système et évacue le fluide emprisonné vers le système principal si la pression entre les joints devient trop importante. - 3.
Joint d'étanchéité primaire en polyuréthane pour tige en forme de U : Dotés d'élastomères qui maintiennent une force d'étanchéité positive même lors des démarrages matinaux à basse température et des cycles de baisse de pression.
Spécifier une robustesse vérin de levage robuste Conçus avec ces joints d'étanchéité à plusieurs étages, ils contribuent à prévenir la contamination des fluides et les arrêts de maintenance imprévus.
Maintenance préventive, hygiène des fluides et protocoles de diagnostic
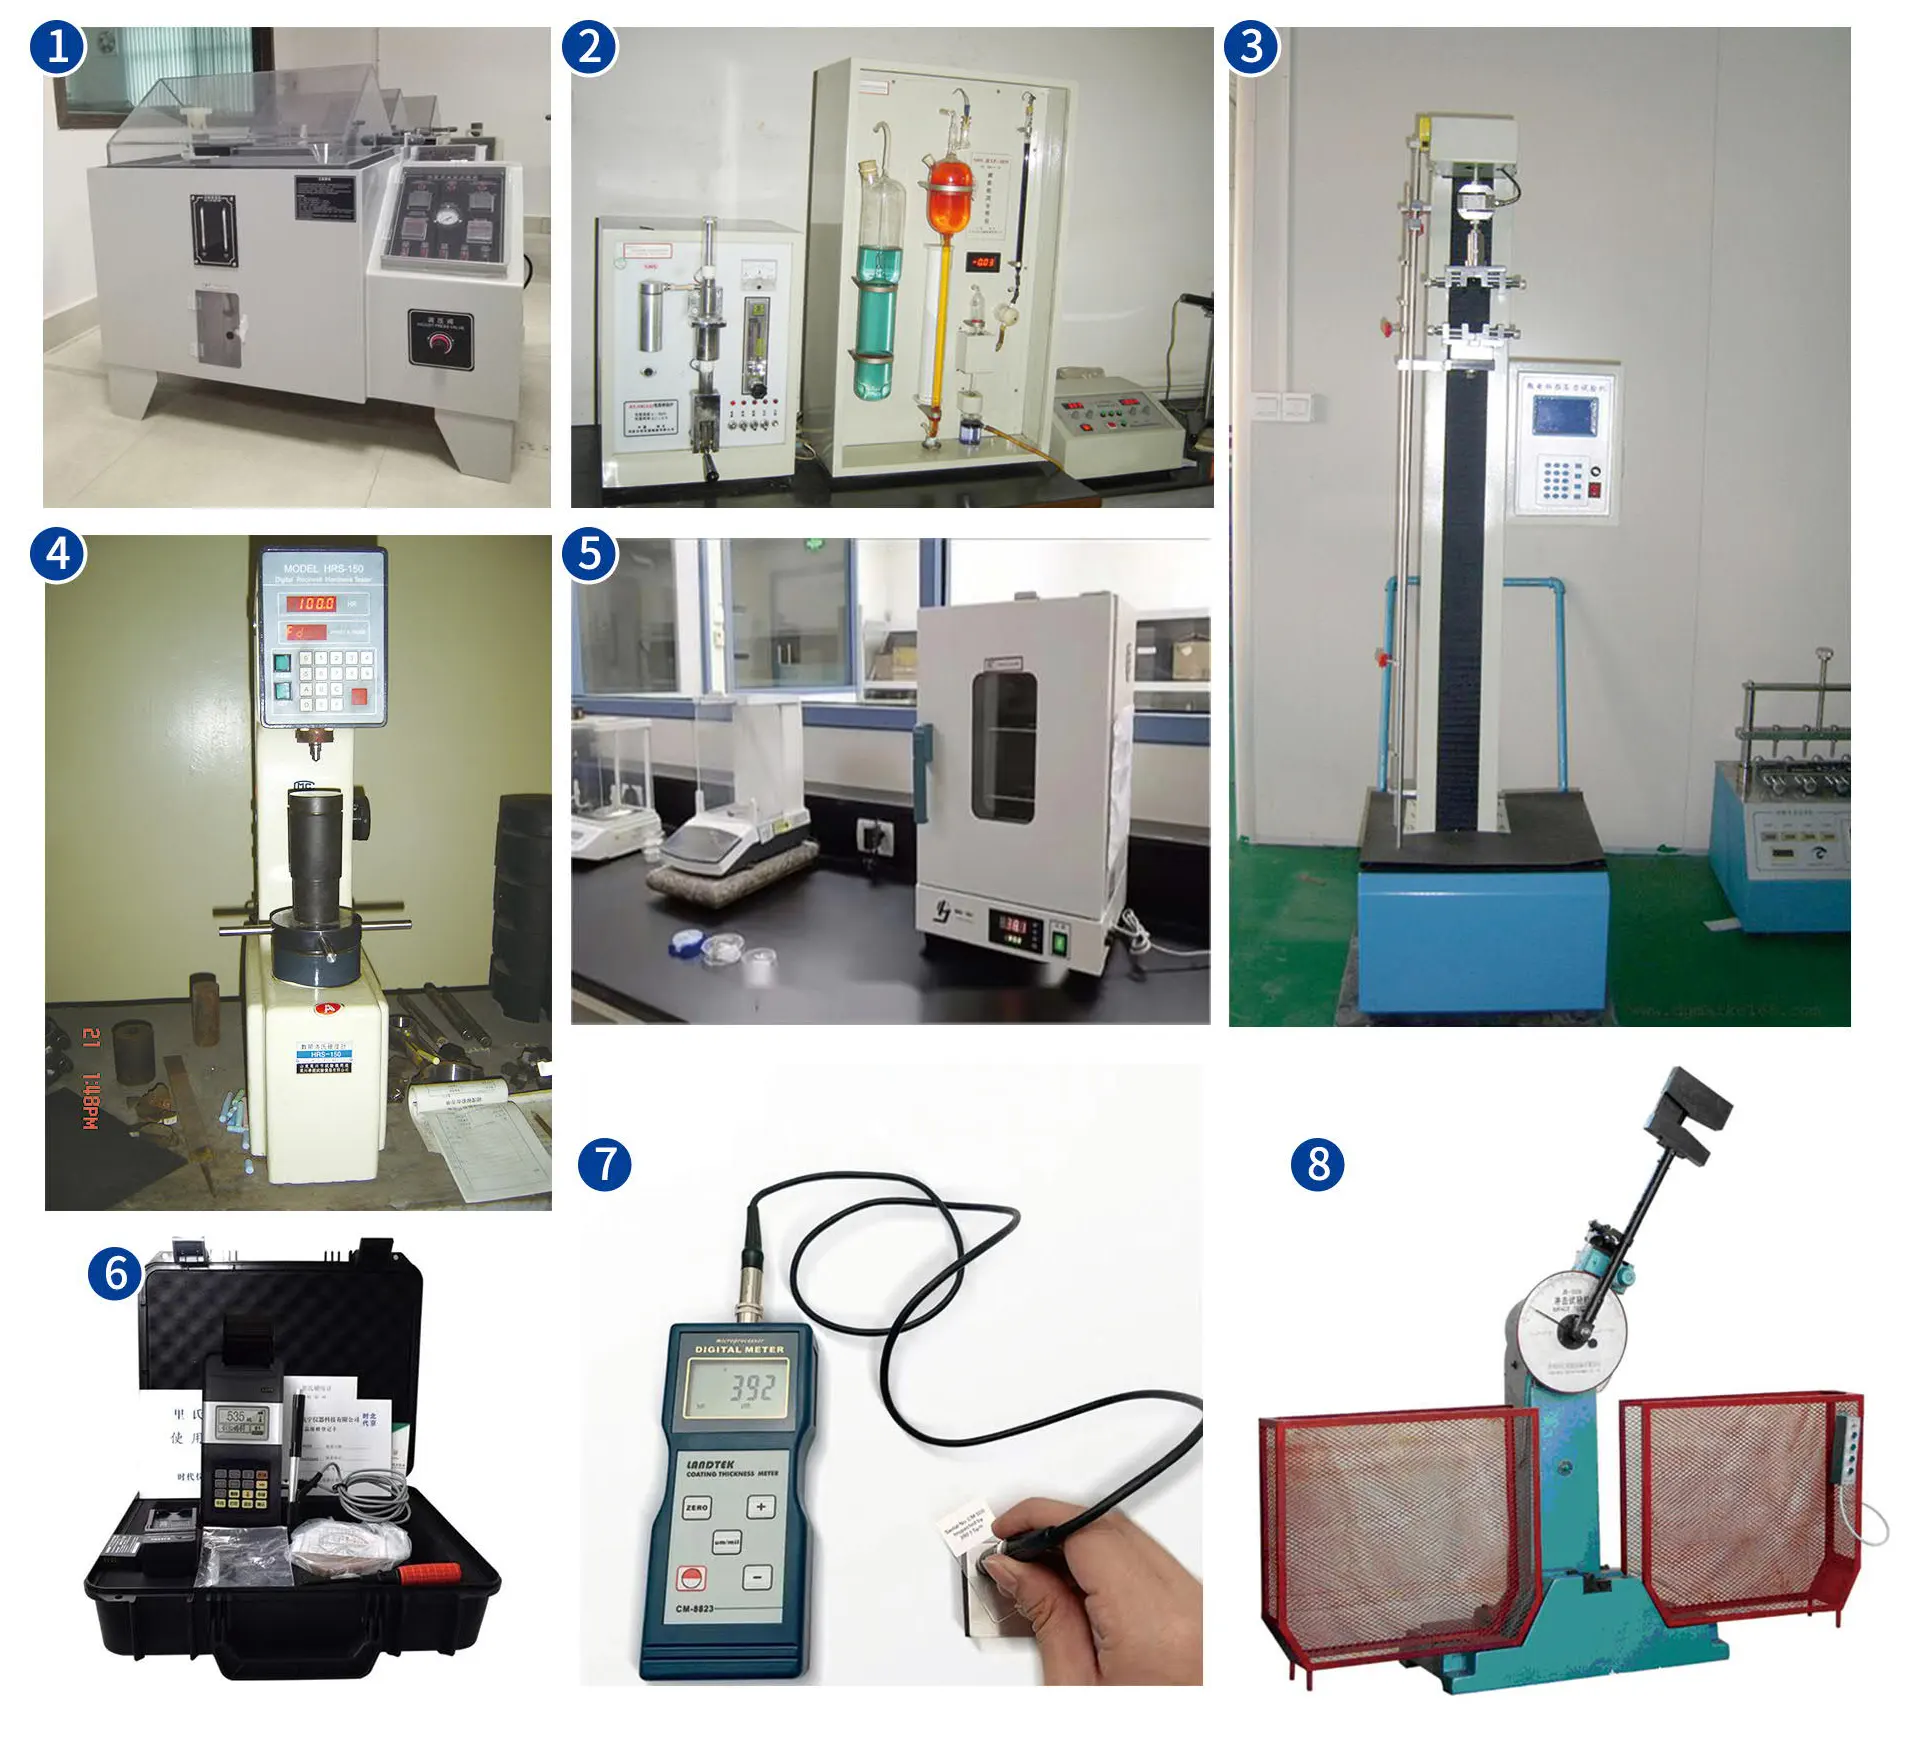
Même avec des tiges en acier 42CrMo, des finitions de surface en céramique et des garnitures de guidage renforcées, la durée de vie d'un vérin de levage dépend fortement d'un entretien adéquat du fluide hydraulique. Le système hydraulique d'une chargeuse aspire l'air ambiant en fonctionnement normal. Lorsque les vérins de levage de grande cylindrée se déploient, le niveau de fluide dans le réservoir principal baisse, aspirant ainsi l'air ambiant – et les fines poussières en suspension – dans le réservoir par l'orifice de ventilation.
Gestion de la propreté et de la filtration ISO
De fines particules de silice inférieures à 10 microns peuvent passer à travers les reniflards de réservoir standard si les filtres sont négligés. Une fois en suspension dans l'huile hydraulique, ces particules agissent comme un abrasif sous haute pression, usant les tiroirs de distribution et les lèvres des joints de piston. Maintenir la propreté du fluide selon la norme ISO 4406 (code 18/16/13 ou supérieure) est essentiel pour optimiser la durée de vie des composants.
Dépannage systématique de la dérive hydraulique
Lorsqu'une flèche de chargeuse dérive vers le bas alors que les distributeurs sont au point mort, les techniciens doivent déterminer si le problème provient des joints de vérin ou du tiroir du distributeur principal :
Étape 1 : Test d'isolation mécanique
Relevez la flèche vide du chargeur à mi-hauteur, coupez le moteur et calez-la en toute sécurité à l'aide de supports mécaniques. Débranchez le tuyau de retour côté tige du vérin et obturez-le. Retirez les supports mécaniques. Si de l'huile s'écoule continuellement de l'orifice ouvert côté tige pendant la descente de la flèche sous son propre poids, cela signifie que le fluide contourne les joints internes du piston.
Étape 2 : Vérification du tiroir de la vanne de régulation
Si aucune huile ne s'échappe de l'orifice du cylindre pendant le test d'isolation, mais que la flèche dérive toujours vers le bas lors du rebranchement des conduites, la fuite de fluide se produit au niveau de la zone usée du tiroir à l'intérieur du bloc de vannes de commande directionnelle principale ou par l'intermédiaire d'une soupape de décharge du circuit de suintement.
Approvisionnement stratégique et coût total de possession
Pour les gestionnaires de flottes exploitant des équipements à haut rendement, les arrêts machine imprévus engendrent des coûts importants. Le choix de vérins de remplacement bon marché, fabriqués avec des tiges en acier au carbone standard ou un simple chromage, s'avère souvent onéreux à long terme en raison des démontages fréquents, des remplacements de joints et des pertes d'heures de fonctionnement.
Les équipes d'approvisionnement qui gèrent des parcs d'équipements mobiles peuvent évaluer les offres techniques des principaux fournisseurs. sources de vérins hydrauliques pour engins mobiles spécialisés examiner les spécifications techniques, les configurations d'étanchéité et les options de matériaux. Équiper les machines de vérins de levage supérieurs avant Fabriqué avec des tiges en acier allié 42CrMo, des finitions céramiques et des presse-étoupes de guidage étendus, ce produit contribue à garantir une durabilité à long terme et à réduire les coûts d'exploitation totaux dans les environnements de travail exigeants.
Optimisez la puissance de votre machine
Prévenez la flexion des tiges structurelles, protégez-les contre l'usure abrasive due à la silice et assurez une puissance de levage fiable. Découvrez notre gamme de vérins de levage pour chargeuses sur pneus, robustes et revêtus de céramique, conçus pour les environnements de construction à forte charge.
Consultez les spécifications des cylindres haute performance


